Jezik

Nabavite citat
Nabavite citat
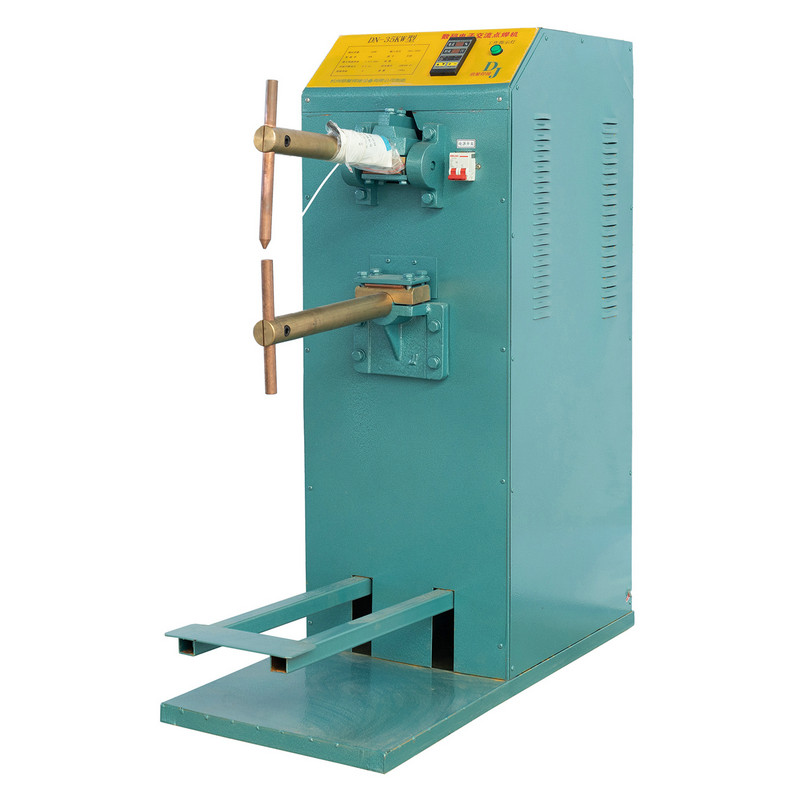
 Dom / Oprema / UN stroj za zavarivanje / UN1 ručno upravljani stroj za zavarivanje / UN1-100KW Jednostavno za održavanje 220V/380V čelična zavarivača


UN1-100KW jednostavan za održavanje 220 V/380V čelične zavarivača sa čeličnom trakom sastoji se od raspona komponenti, osobito transformatora zavarivanja, stacionarne elektrode, pokretne elektrode (CLAMP), strojevima za hranjenje tlakom i upravljačkim elementima. Kroz raznolike industrije, ovaj stroj za zavarivanje izvrsno je izvrsno u izvođenju visokokvalitetnih zavarivanja na materijalima kao što su čelik niskog ugljika i obojeni metali, obuhvaćajući bakar, aluminij i njihove legure. Stabilnost i pouzdanost njegovih performansi zavarivanja osiguravaju AC sklopnik koji kontrolira glavni sklopni krug. Nadalje, može se pohvaliti jednostavnim održavanjem.

Tehnički podaci
| Model | Jedinica | UN1-1KW | UN1-3KW | UN1-10KW | UN1-16KW | UN1-25KW | UN1-40KW | |
| Primarni napon | V | 220 | 220 | 380 | 380 | 380 | 380 | |
| Ocijenjeni kapacitet | KVA | 1 | 3 | 10 | 16 | 25 | 40 | |
| Ocijenjena primarna struja | A | 4.5 | 13.6 | 26 | 42 | 66 | 105 | |
| Ocijenjeno trajanje opterećenja | % | 8 | 15 | 20 | 20 | 20 | 20 | |
| Nema napona opterećenja | V | 0,65-2,0 | 1,55-3.0 | 1.65-2.4 | 1.98-3.01 | 2.25-3.58 | 3.1-5.2 | |
| Faza sekundarnog regulacije napona | faze | 8 | 8 | 7 | 7 | 7 | 7 | |
| Maksimalna uznemirujuća sila | N | 10 | 180 | 500 | 1000 | 1000 | 1000 | |
| Maksimalni hod udara | mm | 3 | 5 | 22 | 22 | 22 | 22 | |
| Maksimalna udaljenost čeljusti | mm | 7 | 10 | 10 | 16 | 16 | 16 | |
| Maksimalni promjer zavarivanja | Čelik s niskim udjelom | mm | 0,6-2,0 | 1.0-5.0 | 3.0-8.0 | 3,5-10.0 | 5.0-12.0 | 6.0-14.0 |
| Bakar | mm | 0,6-1,6 | 1.0-2.5 | 2,5-5,0 | 3.0-6.0 | 4.0-8.0 | 6.0-10.0 | |
| Aluminij | mm | 0,6-1,6 | 1,0-3.0 | 2,5-5,0 | 3.0-6.0 | 4.0-8.0 | 6.0-12.0 | |
Preporučeni proizvodi
OSTANITE U KONTAKTU

Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
ČITAJ VIŠE
Razumijevanje elektrootpornog sučeonog zavarivanja i uloge tehnologije brzog zavarivanja Spajanje dva kraja metalne šipke licem u lice bez dodatnog materijala jedan je od najstarijih izazo...
ČITAJ VIŠE
Understanding Stud Spot Welding Technology Today Fastening components to metal panels without drilling or riveting has become a standard requirement across sheet metal fabrication, shipbui...
ČITAJ VIŠE
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
ČITAJ VIŠE
Why Heat Is the Hidden Bottleneck in Spot Welding Every resistance spot weld is, at its core, a controlled thermal event. A brief, intense pulse of current passes through two overlapping m...
ČITAJ VIŠE
Why Electrode and Controller Maintenance Determines Weld Quality In resistance spot welding, the quality of every joint depends on two components working in sync: the electrode that delive...
ČITAJ VIŠE
Proizvod
Kontakt informacije.
+86-152-5712-5882
Fax: +86-563-2269966
Br. 21 Guangping Road, Zona gospodarskog razvoja Guangde, grad Guangde, provincija Anhui
QR kod