Jezik

Nabavite citat
Nabavite citat
 Dom / Oprema / DTN pneumatski spot stroj za zavarivanje / DTN2 stroj za zavarivanje pneumatskog mjesta / DTN2-150KW LCD Prikaz Parametar Pneumatski točki zavarivač
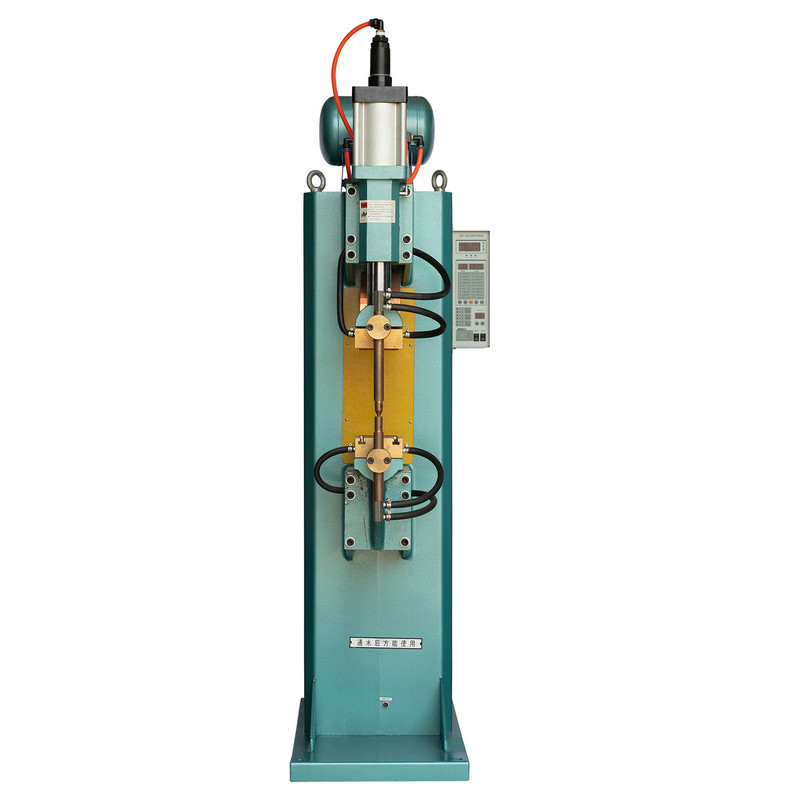


Opremljen upravljačkim sustavom mikroračunala i LCD zaslonom za vizualizaciju parametra, ovaj DTN2-150KW LCD zaslon Pneumatski zavarivač nudi preciznost, jasnoću i jednostavnu upotrebu. Proizvodi minimalne iskre tijekom zavarivanja i osigurava snažne rezultate zavarivanja. Idealno za zadatke zavarivanja koji uključuju tople i hladne ploče, ploče od nehrđajućeg čelika i žice, orašaste plodove i razne druge radne dijelove, stroj uključuje sveobuhvatni transformator i tehnologiju širokog napona. Ova tehnologija omogućava automatsko podešavanje napona u rasponu od 20%, nesnosno prilagođavajući se različitim operativnim potrebama.
Uobičajeni je upravljanje strojem za zavarivanje. Kontroler mikroračunala olakšava sveobuhvatno podešavanje parametara kao što su vrijeme tlaka, struja zavarivanja, trajanje zavarivanja, interval održavanja i razdoblje odmora. Ova se podešavanja mogu izvršiti izravno na kontroleru, što cijeli postupak čini vrlo prilagodljivim i učinkovitim.

Tehnički podaci
| Model | Jedinica | DTN2-200KW | |
| Primarni napon | V | 380 | |
| Ocijenjeni kapacitet | KVA | 200 | |
| Ocijenjena ulazna struja | A | 526 | |
| Maksimalna struja kratkog spoja | Ka | 32 | |
| Ocijenjeno trajanje opterećenja | % | 20 | |
| Faza sekundarnog regulacije napona | V | Regulacija napona za sukob | |
| Sekundarni napon bez opterećenja | mm | 0,5-10 | |
| Duljina produženja ruke elektrode | mm | 450 | |
| Udaljenost između ruku elektroda | mm | 300 | |
| Maksimalni tlak između elektroda | N | 8000 | |
| Moždani udar | mm | 80 | |
| Veličina elektrode | Elektrodna ruka | mm | F70 |
| Držač elektroda | mm | Febrad | |
| Elektrodna glava | mm | F25 | |
| Debljina zavarivanja | Čelik s niskim udjelom | mm | 6 6 |
| Nehrđajući čelik | mm | 3 3 | |
| Aluminij | mm | 1 1 | |
| Tlak koMPRimiranog zraka | mpr | 0.6 | |
| Potrošnja komprimiranog zraka | M3/h | 22 | |
| Hlađenje protoka vode | L/min | 5 | |
| Područje presjeka ulazne žice | mm2 | 50 | |
Preporučeni proizvodi
OSTANITE U KONTAKTU

Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
ČITAJ VIŠE
Razumijevanje elektrootpornog sučeonog zavarivanja i uloge tehnologije brzog zavarivanja Spajanje dva kraja metalne šipke licem u lice bez dodatnog materijala jedan je od najstarijih izazo...
ČITAJ VIŠE
Understanding Stud Spot Welding Technology Today Fastening components to metal panels without drilling or riveting has become a standard requirement across sheet metal fabrication, shipbui...
ČITAJ VIŠE
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
ČITAJ VIŠE
Why Heat Is the Hidden Bottleneck in Spot Welding Every resistance spot weld is, at its core, a controlled thermal event. A brief, intense pulse of current passes through two overlapping m...
ČITAJ VIŠE
Why Electrode and Controller Maintenance Determines Weld Quality In resistance spot welding, the quality of every joint depends on two components working in sync: the electrode that delive...
ČITAJ VIŠE
Proizvod
Kontakt informacije.
+86-152-5712-5882
Fax: +86-563-2269966
Br. 21 Guangping Road, Zona gospodarskog razvoja Guangde, grad Guangde, provincija Anhui
QR kod